logo

szczegółowe informacje o produktach

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
Tytanowy pręt
Created with Pixso.

ASTM F67 Gr1 Tytułowa pręta do implantów

ASTM F67 Gr1 Tytułowa pręta do implantów

Nazwa marki: LHTi
Numer modelu: Pręt tytanowy
MOQ: 200 sztuk
Cena: negocjowalne
Warunki płatności: L/C, D/A, D/P, T/T
Zdolność do zaopatrzenia: 100-200 ton / ton miesięcznie
Szczegółowe informacje
Miejsce pochodzenia:
Baoji, Chiny
Orzecznictwo:
ISO9001, CE, API,etc
Przetwarzanie:
Kucie, walcowanie, wyżarzanie
Korzyść:
Odporność na korozję
Wytrzymałość na rozciąganie:
434 MPa
Klasa materiału:
Gr1, Gr2
Wydajność:
800MPA
Technika:
Podrobiony
Typ:
Spawane/bez szwu
Gęstość:
4,51 G/cm3
Średnica rury:
Dostosowane
Wydłużenie:
25%
Odporność na ciepło:
Doskonały
Długość:
Jako wymaganie
Odporność na korozję:
Doskonały
Certyfikaty:
ISO9001
Szczegóły pakowania:
Karton, sklejka, zgodnie z wymaganiami
Możliwość Supply:
100-200 ton / ton miesięcznie
Podkreślić:

Płytka tytanowa klasy 1 dostępna w handlu

,

krągła pręta tytanowa do implantów medycznych

,

pręta tytanowa klasy medycznej

Opis produktu

Pręt tytanowy ASTM F67 Gr1 do implantów

Klasa 1 jest najmiększą i najczystszą z nieutlenionych gatunków tytanu, a wewnątrz ciała ta miękkość jest kluczowa. Tam, gdzie Klasa 5 jest wybierana do przenoszenia obciążeń, Klasa 1 jest wybierana tam, gdzie element musi być zginany, zaciągany, tłoczony lub ciągnięty do kształtu bez pękania: płytki i siatki czaszkowe, zszywki chirurgiczne, cienki drut, folia i małe elementy mocujące implanty. Te pręty są produkowane zgodnie z ASTM F67 z zawartością tlenu maksymalnie 0,18%, dostarczane od 1 mm do 100 mm, kute, walcowane i wyżarzane, polerowane i pasywowane.

Czego wymaga ASTM F67 Klasa 1

F67 nie jest standardem czystości handlowej z etykietą medyczną. Ustanawia ściślejsze limity międzywęzłowe niż ASTM B265 i dodaje wymagania dotyczące mikrostruktury i powierzchni, których nie obejmuje ogólny certyfikat.

Wymaganie F67 Klasa 1 Limit Dlaczego projektant implantów się tym przejmuje
Tlen 0,18% maks. Utrzymuje wysoką plastyczność do zginania i konturowania w sali operacyjnej
Żelazo 0,20% maks. Ogranicza pozostałości międzyfazowe i poprawia jednorodność korozyjną
Wodór 0,015% maks. Zapobiega tworzeniu się wodorków i opóźnionemu pękaniu
Azot i węgiel 0,03% i 0,08% maks. Międzywęzłowe, które utwardzają i kruchość cienkich sekcji
Wytrzymałość na rozciąganie 240 MPa min. Wystarczająca tylko do elementów nie przenoszących obciążeń
Granica plastyczności 138 do 170 MPa Niska, dzięki czemu płytki i siatki dopasowują się do kości
Wydłużenie 24% min. Umożliwia formowanie na zimno, zaciąganie i ciągnienie drutu
Przewężenie 30% min. Potwierdza plastyczność w całym przekroju
Mikrostruktura Alfa ekwiaxialna, bez obcych zanieczyszczeń Jednorodna struktura ziarna dla zmęczenia i formowania

Gdzie Klasa 1 znajduje swoje miejsce w implancie

Moduł sprężystości tytanu wynosi około 105 GPa w porównaniu do 200 GPa dla stali nierdzewnej i 110 GPa dla chromokobaltu, a Klasa 1 znajduje się na miękkim końcu tego zakresu. Płytka czaszkowa o grubości 0,5 mm lub siatka o grubości 1 mm może być konturowana ręcznie w sali operacyjnej i zachowa kształt, do którego została zgięta, bez sprężystości, która pozostawiłaby szczelinę przy kości. Cienki drut ciągniony z Klasy 1 jest używany do cerclage i do mocowania, gdzie pożądana jest miększa, bardziej plastyczna pętla. Żaden z tych elementów nie przenosi głównego obciążenia szkieletu, dlatego niska wytrzymałość gatunku jest akceptowalna.

Formowanie na zimno cienkich sekcji

Drut i małe pręty są ciągnione na zimno w przejściach z pośrednim wyżarzaniem w temperaturze 700-750 stopni C w próżni lub argonie o wysokiej czystości, a następnie trawione w celu usunięcia skóry bogatej w tlen. Wielkość ziarna jest kontrolowana, ponieważ drobne, jednorodne ziarna zapewniają zarówno wytrzymałość, jak i plastyczność potrzebną do następnego przejścia; gruboziarnista lub dwuosiowa struktura ziarna objawia się jako skórka pomarańczowa i pękanie na powierzchni. Smary do ciągnienia muszą być całkowicie usunięte przed wyżarzaniem, ponieważ węgiel pozostawiony na powierzchni dyfunduje i lokalnie zwiększa twardość.

Pasywacja, czystość i identyfikowalność

Wykończone części są pasywowane zgodnie z ASTM F86 w kwasie azotowym w celu przywrócenia warstwy tlenkowej po obróbce mechanicznej i usunięcia wolnego żelaza pobranego z narzędzi. Każdy etap, który ma kontakt z materiałem, musi być wolny od miedzi, mosiądzu i stali węglowej, ponieważ pojedyncza osadzona cząstka żelaza staje się w eksploatacji wżerem korozyjnym. Elementy są czyszczone ultradźwiękowo, pakowane w kontrolowanym środowisku i identyfikowane według numeru wytopu z certyfikatu młyna do gotowej partii; zazwyczaj dostarczany jest certyfikat zgodny z EN 10204 3.1.

Szczerość co do ograniczeń

Gatunek o wytrzymałości na rozciąganie 240 MPa nie powinien być oferowany do trzpieni, śrub kostnych pod obciążeniem ani żadnych urządzeń do mocowania złamań, które przenoszą ciężar ciała. Gdy projekt wymaga większej wytrzymałości, należy wybrać tytan nieutleniony klasy 4 lub klasę 5 ELI zgodnie z ASTM F136 o wytrzymałości 860 MPa i wyższej. Właściwe pytanie do dostawcy brzmi nie, który gatunek jest tańszy, ale jaki standard faktycznie wymaga rysunek, a certyfikat musi wymieniać F67, a nie B265.

Zakres dostaw i zamawianie

Pręty są dostarczane o średnicy od 1 mm do 100 mm w długościach losowych lub ciętych, polerowane lub szlifowane, w stanie wyżarzonym z wydłużeniem około 25 procent i gęstością 4,51 g/cm3. Określ średnicę, długość, stan, wykończenie powierzchni i standard, na przykład 6 mm Gr1 ASTM F67 wyżarzany, polerowany, 3000 mm. Pręty są transportowane w skrzyniach ze sklejki z certyfikatem młyna i listą pakowania.

Obrazy produktów

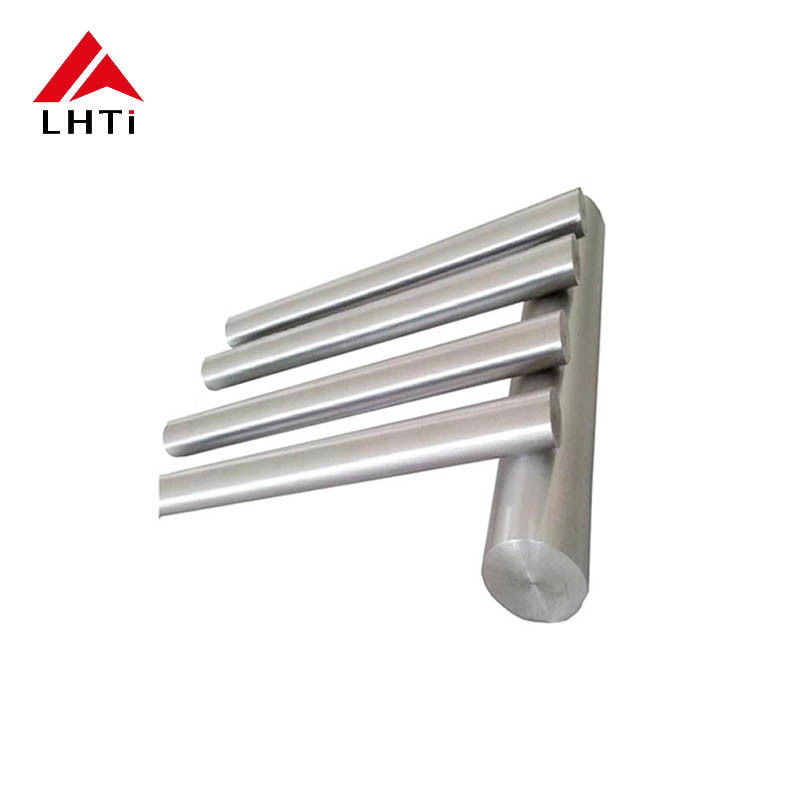
ASTM F67 Grade 1 commercially pure titanium rod for surgical implants

ASTM F67 Grade 1 commercially pure titanium rod for surgical implants