| Nazwa marki: | LHTI |
| Numer modelu: | LH-12 |
| MOQ: | 10 kg |
| Warunki płatności: | L/C, D/P, T/T, Western Union, PayPal itp |
| Zdolność do zaopatrzenia: | 50 000 kg miesięcznie |
Wybór drutu spawalniczego do tytanu ERTi-1 i ERTi-2
Drut spawalniczy do tytanu jest kupowany według średnicy i sprzedawany na szpulach, ale wybierany według metalu rodzimego, a dwa systemy numeracji na rynku utrudniają to bardziej niż powinno. Ta strona omawia nieutlenione gatunki wypełniaczy ERTi-1 i ERTi-2, jak numer ERTi odnosi się do numeru Gr płyty lub rury, którą się łączy, jak średnica i powierzchnia wpływają na łuk, oraz które części bloku specyfikacji poniżej są tekstem szablonowym, a nie faktem.
Numery ERTi i numery gatunków to nie to samo
ERTi to oznaczenie spoiwa spawalniczego z AWS A5.16, które jest przyjęte jako ASME SFA 5.16. Gr to oznaczenie materiału z ASTM B265 dla blachy, B338 dla rury lub B348 dla pręta. ERTi-2 i Gr2 opisują tę samą chemię z przeciwnych końców złącza: jedno to drut, który trafia do jeziorka spawalniczego, drugie to metal, który już tam jest. Zamówienie proszące o drut gatunku 2 jest niejednoznaczne, ponieważ gatunek 2 to produkt walcowany, a pasujący do niego drut to ERTi-2.
Numeracja ściśle się pokrywa dla gatunków nieutlenionych, i tu zaczyna się zamieszanie. ERTi-1, ERTi-2 i ERTi-4 mają te same zakresy tlenu co Gr1, Gr2 i Gr4, więc spawacz zamawiający ten sam numer zazwyczaj otrzymuje spoiwo robocze. W przypadku gatunków stopowych i palladowych dopasowanie nie jest automatyczne, a numer ERTi musi być sprawdzony w stosunku do numeru UNS na certyfikacie, a nie zakładany.
Dopasowanie spoiwa do metalu rodzimego
Zasada, która reguluje wybór spoiwa, mówi, że spawanie nie powinno być słabsze ani mniej odporne na korozję niż łączone części. Niedopasowanie wytrzymałości jest normalne i bezpieczne; nadmierne dopasowanie nie jest, ponieważ mocniejszy spaw na bardziej miękkim metalu rodzimym koncentruje naprężenia na linii przetopu. Poniższa tabela podaje minimum opublikowane dla każdego gatunku ERTi wraz z metalem rodzimym, dla którego został napisany.
| Gatunek spoiwa | Metal rodzimy, dla którego został napisany | UTS min ksi [MPa] | YS min ksi [MPa] | Gdzie jest złym wyborem |
|---|---|---|---|---|
| ERTi-1 | Gr1 nieutleniony, UNS R50100 | 35 [240] | 20 [138] | Części ciśnieniowe wymagające wyższej wytrzymałości |
| ERTi-2 | Gr2 nieutleniony, UNS R50120 | 50 [345] | 40 [275] | Praca w środowisku słonej lub redukującej kwasowości |
| ERTi-4 | Gr4 nieutleniony, UNS R50130 | 80 [550] | 70 [483] | Priorytetem jest dobra ciągliwość |
| ERTi-5 | Gr5 Ti-6Al-4V, UNS R56400 | 130 [895] | 120 [828] | Złącza dissimilar CP do CP |
| ERTi-7 | Gr7 Ti-0.15Pd, UNS R52401 | 50 [345] | 40 [275] | Praca w środowisku kwasu azotowego lub utleniającego |
Wynikają z tego dwa praktyczne wnioski. Po pierwsze, spawanie płyty Gr2 drutem ERTi-1 daje złącze o wytrzymałości niższej niż metal rodzimy, co jest dopuszczalne tylko tam, gdzie dopuszczalne wartości projektowe pochodzą od słabszego spoiwa. Po drugie, spawanie Gr2 z Gr5 wymaga spoiwa, które pasuje do obu, i jest to zazwyczaj ERTi-5, a nie ERTi-2, ponieważ rozcieńczenie ze strony stopowej dominuje w jeziorku spawalniczym.
Średnica, forma i szpula pasują do palnika, a nie do rysunku
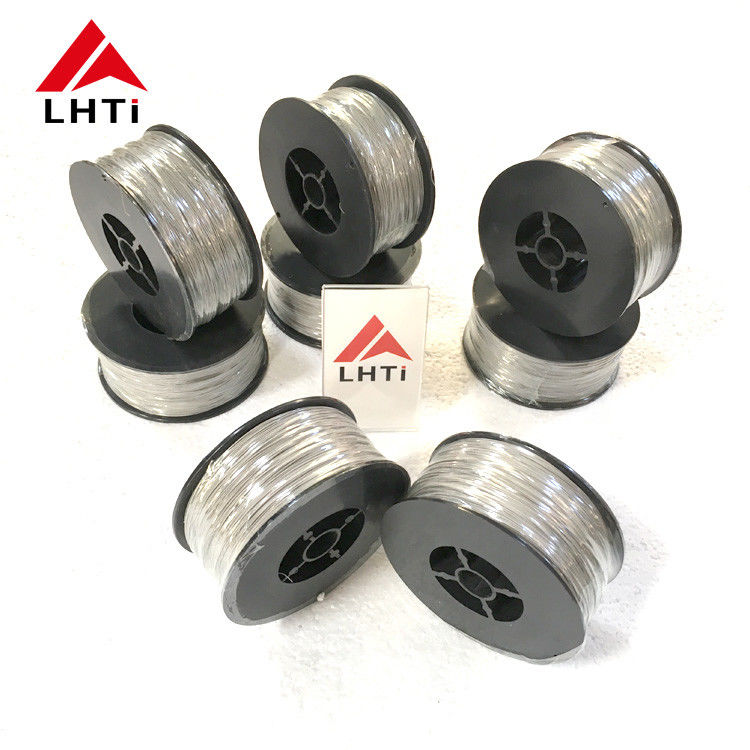
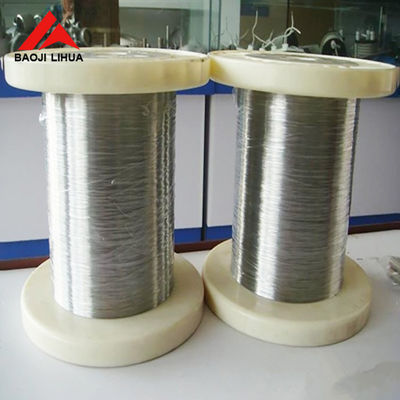
Ta strona oferuje druty o średnicy od 0,8 do 5 mm w krążkach, na szpulach i w prostych odcinkach 1000 mm, z powierzchnią trawioną lub polerowaną. Średnica jest wybierana na podstawie grubości ścianki i przygotowania złącza: drut znacznie większy niż szczelina początkowa przeskakuje nad szczeliną zamiast ją wypełniać, a drut znacznie mniejszy wymaga więcej przejść i wprowadza więcej ciepła do części. W przypadku rur o cienkich ściankach użyteczny zakres to zazwyczaj od 0,8 do 1,6 mm, a w przypadku grubych płyt od 2,4 do 3,2 mm.
Forma to kwestia warsztatowa, którą kupujący często rozstrzygają ceną. Szpula musi pasować do piasty podajnika i rolek napędowych; krążek musi być rozwijany bez wprowadzania krzywizny, która przeszkadza palnikowi; proste odcinki są do pracy ręcznej i do głowic orbitalnych, które nie mogą pobierać drutu ze szpuli. Błędne dobranie tego nie ujawni się na certyfikacie, ujawni się jako przestoje w komórce.
Trawiony czy polerowany, i dlaczego żaden z nich nie oznacza czystości
Trawienie usuwa tlenek i warstwę alfa pozostałą po ciągnieniu, pozostawiając matową szarą powierzchnię z kontrolowaną ilością wchłoniętego wodoru. Polerowanie daje jasną powierzchnię, która płynniej podaje drut i jest preferowana tam, gdzie drut jest widoczny lub gdzie podajnik jest wrażliwy na tarcie powierzchniowe. Żaden z procesów nie usuwa tłuszczu z palców, kurzu ani zanieczyszczeń ze szpuli, a drut tytanowy szybciej wchłonie tlen i wodór z brudnej powierzchni niż drut stalowy.
Dlatego kontrola partii ma większe znaczenie niż wykończenie powierzchni. Szpula otwarta w wilgotnym warsztacie przez miesiąc nie jest tym samym spoiwem co szpula z zamkniętej torby, nawet z tym samym certyfikatem. Poproś o metodę pakowania, środek osuszający i numer partii, a raport przechowuj razem z szpulą.
Odczytywanie bloku specyfikacji na tej stronie
Powyższy blok opisuje produkt wewnętrznie niespójny, a dane tabelaryczne są wiarygodną częścią. Tytuł wymienia ASTM F136 i F1341 obok TI-6AL-4V, ale F136 to specyfikacja materiału implantacyjnego walcownego Ti-6Al-4V ELI, a F1341 obejmuje drut tytanowy nieutleniony do implantów chirurgicznych; żaden z nich nie jest specyfikacją spoiwa spawalniczego, którym jest AWS A5.16. Wiersz Nazwa produktu prosi o ERTi-1 i ERTi-2, wiersz Gatunek wymienia tylko Gatunek 1 i Gatunek 2, a wiersz Materiał mówi czysty tytan, więc atrybuty opisują drut CP nieutleniony. Sformułowanie stopowe w tytule należy do wiersza ERTi-5 w tabeli, a nie do tej pary gatunków.
Tabela chemii poniżej to lista składu AWS A5.16, z numerami UNS R50100 dla ERTi-1, R50120 dla ERTi-2, R50130 dla ERTi-4, R56400 dla ERTi-5 i R52401 dla ERTi-7. Te numery powinny pojawić się na certyfikacie młyna. Certyfikat cytujący numer UNS, który nie znajduje się na tej liście, nie jest certyfikatem A5.16, niezależnie od tego, co mówi nagłówek.
| Co zamówić | Jak to napisać | Jeśli zostanie pominięte | Kto to sprawdza | Typowy błąd |
|---|---|---|---|---|
| Gatunek i norma | ERTi-2 do AWS A5.16 | Młyn wysyła ERTi-1 | Certyfikat i etykieta szpuli | Używanie gatunku 2 jako nazwy spoiwa |
| Średnica | 2,4 mm, klasa tolerancji | Zmiana podawania i spalania | Mikonometr, trzy punkty | Zamawianie 3,2 mm dla ścianki 2 mm |
| Forma | Krążek, szpula lub 1000 mm proste | Nie pasuje do palnika | Sprawdzenie szpuli i długości | Typ szpuli niedopasowany do podajnika |
| Powierzchnia | Trawiona lub polerowana i czyszczona | Porowatość i dryf łuku | Wizualne i chropowatość | Zakładanie, że polerowanie oznacza czystość |
| Dane partii | Chemia, UTS, wilgotność i pakowanie | Brak identyfikowalności | Przegląd raportu przy odbiorze towaru | Jeden raport dla kilku partii |
Uwagi do zamówienia
Napisz gatunek spoiwa z normą, średnicę z jej tolerancją, formę z typem szpuli, stan powierzchni i dane partii wymagane w raporcie. Podaj również metal rodzimy, aby dostawca mógł zaznaczyć niezgodność przed narysowaniem drutu. W przypadku zlecenia medycznego lub lotniczego dodaj wymóg identyfikowalności do zamówienia, zamiast zakładać, że certyfikat z nazwą gatunku jest wystarczający.
Zdjęcia produktu
![]()