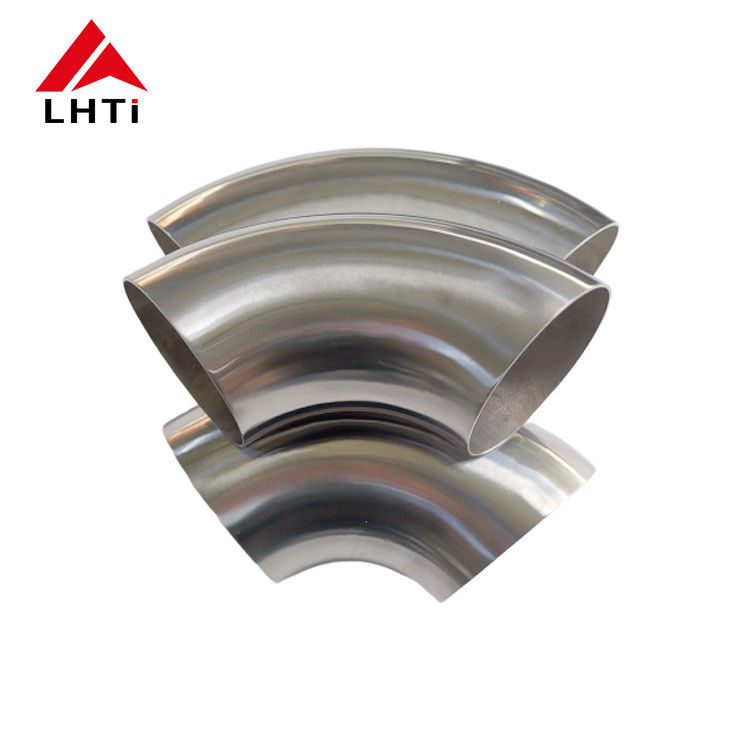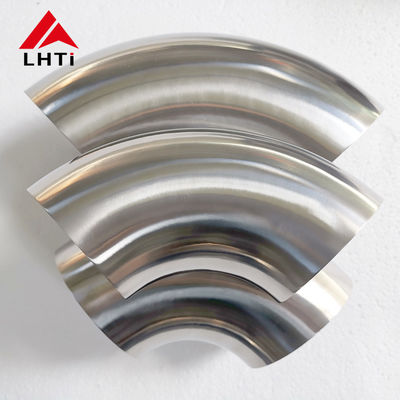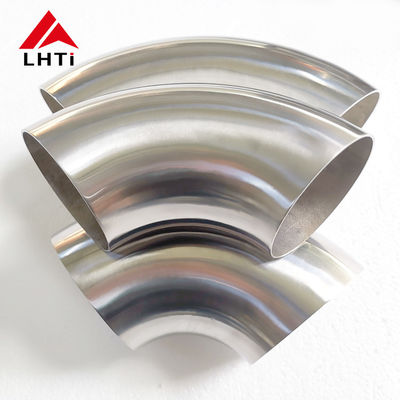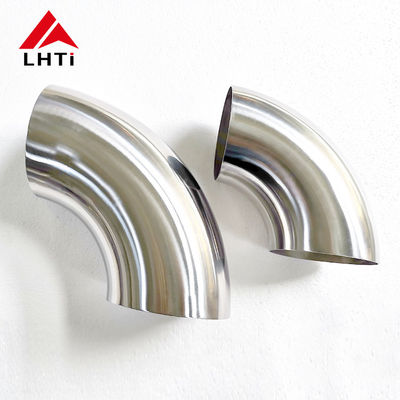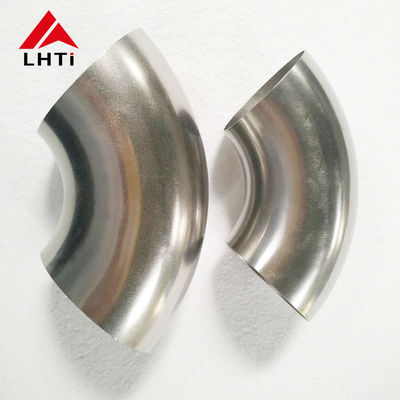
Tytanowy kolano wykonane metodą mandrel 90 stopni
Kolano wykonane metodą mandrel to różnica między rurą, która płynie, a rurą, która się marszczy. Kiedy cienkościenna rura tytanowa jest przeciągana wokół formy bez wewnętrznego wsparcia, wewnętrzny promień zagina się, a przekrój staje się owalny, a w przypadku ścianki wydechu o grubości 1,5 mm uszkodzenie jest trwałe. W kolanie wykonanym metodą mandrel stosuje się segmentowy trzpień kulowy wewnątrz rury, strugacz do tylnej części formy i matrycę dociskową trzymającą zewnętrzną stronę, dzięki czemu metal płynie zamiast się zapadać. Te kolana 90-stopniowe są wykonane z rury Gr2 o średnicy zewnętrznej od 1,5 cala do 2 cali, ze ścianką od 1,2 mm do 3 mm, zgodnie z wymiarami ASME B16.9 i ASTM B363.
Co faktycznie robi trzpień
Trzy narzędzia dzielą pracę. Trzpień wspiera wewnętrzną stronę kolana, aby rura nie mogła się spłaszczyć. Strugacz zapobiega gromadzeniu się materiału przed kolanem, co powoduje marszczenie na wewnętrznym promieniu. Matryca dociskowa kontroluje zewnętrzną ściankę i wraz z doładowaniem dostarcza materiał do kolana, dzięki czemu zewnętrzna ścianka nie staje się cieńsza niż limit. Usunięcie któregokolwiek z nich daje mierzalny rezultat: wzrasta owalność, wzrasta ścieńczenie ścianki lub pojawiają się zmarszczki.
| Element geometrii | Typowa wartość | Co się dzieje, gdy jest poza zakresem |
|---|---|---|
| Promień linii środkowej | 1D, 1,5D lub 2D średnicy zewnętrznej | Bardziej ciasny promień szybciej ścieńcza zewnętrzną ściankę |
| Ścieńczenie ścianki zewnętrznej | Maksymalnie od 10 do 12% na ekstradosie | Poniżej minimalnej grubości ścianki kolano staje się słabym punktem |
| Owalność w kolanie | Maksymalnie 5% | Końce o nieregularnym kształcie nie pasują do prostej rury |
| Wysokość zmarszczki na intradosie | Maksymalnie 0,5% średnicy | Zmarszczki zatrzymują kondensat i inicjują pęknięcia zmęczeniowe |
| Tolerancja kąta | plus lub minus 0,5 stopnia | Otwory na kołnierze i wsporniki nie będą się zgadzać |
| Długość prostego odcinka stycznego | Minimum 1,5D na każdym końcu | Za mało długości do zaciskania i spawania bez deformacji |
Dlaczego Gr2 nadaje się do prac wydechowych
Gr2 ma gęstość 4,51 g/cm3 w porównaniu do 7,85 dla stali, więc tytanowy układ wydechowy waży około 40 procent mniej niż stalowy, który zastępuje, a ciężar znajduje się wysoko i z tyłu, gdzie ma to znaczenie. Jego przewodność cieplna jest niska, co utrzymuje gorące gazy spalinowe i pomaga w zapalaniu katalizatora, a ścianka może być cieńsza, ponieważ tytan nie wymaga zapasu antykorozyjnego na kondensat. Film tlenkowy przyjmuje również słomkowe i niebieskie kolory, które wielu klientów chce na widocznym wydechu, a te kolory można kontrolować za pomocą gazu osłonowego i dopływu ciepła podczas spawania.
Ścieńczenie ścianki to parametr, który należy określić
W kolanie 90-stopniowym ścianka zewnętrzna ścieńcza się, a ścianka wewnętrzna pogrubia; najcieńszy punkt znajduje się około 45 stopni wokół kolana. Ścianka o grubości 1,5 mm zgięta pod promieniem 1D może stracić od 10 do 12 procent, więc rysunek powinien określać, czy nominalna grubość ścianki, czy minimalna grubość ścianki po zgięciu jest wartością akceptacji. Jeśli minimum jest krytyczne, zacznij od grubszej rury lub otwórz promień do 1,5D. Ta sama zasada dotyczy kolan powrotnych 180 stopni, gdzie efekt się podwaja.
Zakres i przygotowanie końców
Kolana są dostarczane z prostymi, fazowanymi lub gniazdowymi końcami spawalniczymi. Proste końce nadają się do spawania doczołowego orbitalnego lub TIG do następnego prostego odcinka; fazowane końce są używane tam, gdzie grubsza ścianka wymaga szczeliny na grzbiet. Każde kolano jest cięte na długość styczną na rysunku, ponieważ kolano przycięte za krótko nie może być odzyskane na miejscu.
| Element | Zakres dostawy |
|---|---|
| Kąt zgięcia | 45, 90 i 180 stopni |
| Średnica zewnętrzna | od 1,5 cala do 2 cali, inne rozmiary na życzenie |
| Grubość ścianki | od 1,2 mm do 3 mm |
| Promień zgięcia | od 1D do 2D |
| Wykończenie końca | Proste cięcie, fazowane lub profilowane do spawania gniazdowego |
| Powierzchnia | Trawione i polerowane, usunięty nalot cieplny |
| Standard | Wymiary ASME B16.9, złączki ASTM B363 |
| Testowanie | Raport wymiarowy, PMI, test strony trzeciej na życzenie |
Dopasowanie i spawanie
Tytanowy wydech i rury procesowe są spawane pod argonem z tyłem oczyszczonym do poniżej około 50 ppm tlenu. Czyścić przycięte końce dedykowanym narzędziem ze stali nierdzewnej lub węglikowym, nigdy tarczą szlifierską, która dotknęła stali węglowej, i utrzymywać szczelinę połączenia poniżej 0,2 mm. Spawać punktowo w dwóch miejscach, sprawdzić kąt względem uchwytu, a następnie dokończyć połączenie bez przerywania osłony. Akceptowalny jest srebrny lub słomkowy odcień; niebieski lub szary odcień oznacza, że osłona zawiodła i połączenie powinno zostać wycięte, ponieważ zanieczyszczone spoiwo pęknie przy pierwszym cyklu termicznym.
Inspekcja, pakowanie i zamawianie
Każde kolano jest sprawdzane pod kątem kąta, promienia linii środkowej, owalności i grubości ścianki, a raport wymiarowy jest dołączany do przesyłki. Identyfikacja materiału i inspekcja strony trzeciej są dostępne na życzenie. Przy zamówieniu należy określić średnicę zewnętrzną, ściankę, kąt, promień linii środkowej, wykończenie końca i standard, na przykład kolano Gr2 90 stopni 2 cale OD x 2 mm ścianka, 1,5D, końce proste, ASTM B363. Kolana są pakowane w skrzynie ze sklejki z zaślepkami na końcach, aby wnętrze pozostało czyste podczas transportu.