logo

szczegółowe informacje o produktach

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
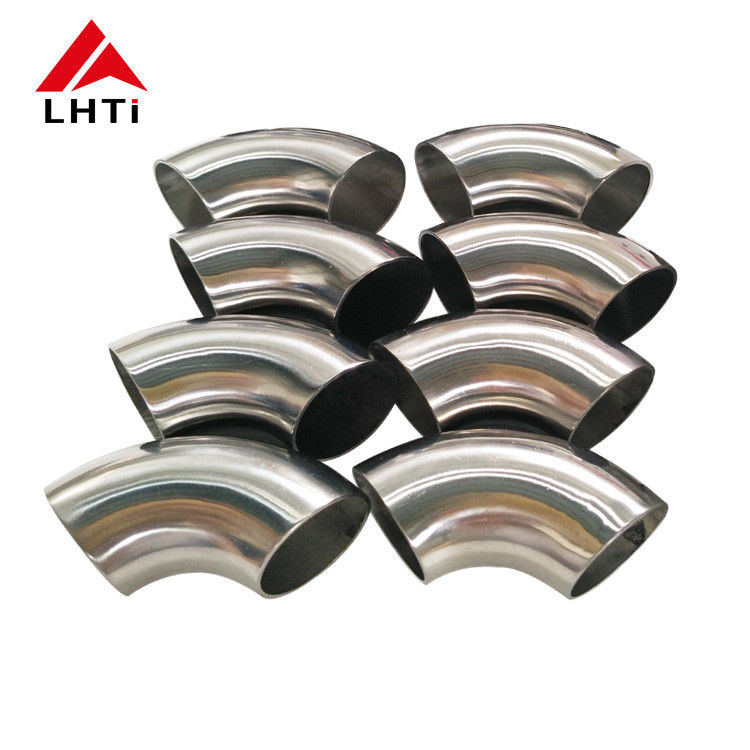
Kolano tytanowe
Created with Pixso.

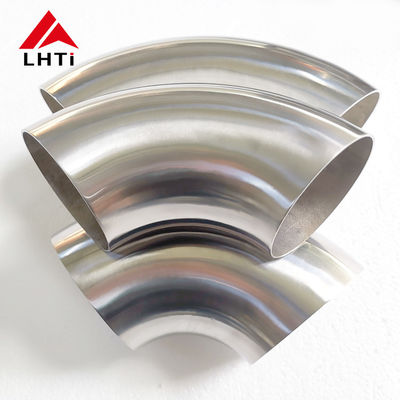
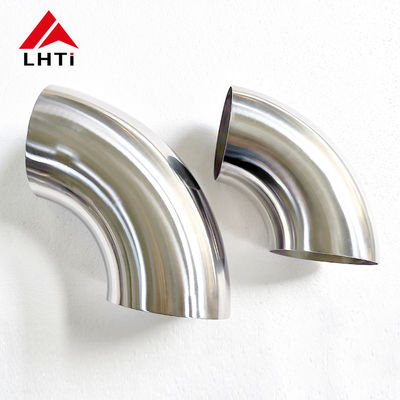
Polerowany tytanowy łokieć do czystych linii procesowych

Polerowany tytanowy łokieć do czystych linii procesowych

Nazwa marki: LHTI
Numer modelu: LH001
Szczegółowe informacje
Place of Origin:
China
Wykończenie powierzchni:
Błyszczący
Rodzaj łokcia:
45D/90D/180D
Teren fabryki:
3000 ㎡
Średnica zewnętrzna:
1,5 cala 2
TEST strony trzeciej:
Dostępny
Połączenie:
SPAWAĆ
Kolor:
Metaliczny
Uszczelka:
Drewniana skrzynka
Podkreślić:

Titanowy łokieć

,

wypolerowana powierzchnia

,

rurki przemysłowe Titanowy łokieć

Opis produktu

Polerowana tytanowa złączka kolankowa do czystych linii procesowych

Dwa kolanka mogą spełniać wymiary ASME B16.9 oraz skład chemiczny ASTM B363 i nadal zachowywać się zupełnie inaczej w eksploatacji, ponieważ powierzchnia jest osobną specyfikacją. Kolanko trawione ma matową, szarą powierzchnię wewnętrzną o chropowatości Ra od 3 do 6 mikrometrów; mechanicznie polerowane ma Ra około 1; elektropolerowane schodzi poniżej Ra 0,5. Te liczby decydują o tym, ile produktu przylega do ścianki, jak łatwo linia jest czyszczona i ile cząstek przenosi przepływ w dół. Kolanka te są dostępne w rozmiarach od 1,5 cala do 2 cali, pod kątem 45, 90 i 180 stopni, z końcówkami do spawania.

Trzy wykończenia i ich koszt

Trawienie to etap chemicznego usuwania, a nie kosmetycznego: usuwa nalot cieplny i bogatą w tlen warstwę alfa pozostałą po formowaniu na gorąco i jest to minimum dla każdej spawanej części tytanowej. Polerowanie idzie dalej, usuwając wierzchołki, które zatrzymują osady. Elektropolerowanie usuwa mechanicznie zdeformowaną warstwę i pozostawia wzbogaconą chromem warstwę tlenkową, dlatego linie o wysokiej czystości ją określają.

Wykończenie Sposób produkcji Typowa chropowatość Gdzie jest używane
Trawione Kąpiel kwasowa usuwa nalot cieplny i warstwę alfa Ra 3 do 6 mikrometrów Zakłady chemiczne, ogólne rurociągi procesowe
Polerowanie mechaniczne Taśmy i mopy ścierne, stopniowo coraz drobniejsze Ra 0,8 do 1,6 mikrometra Linie wizualne, żywność i napoje, farmaceutyka
Elektropolerowane Rozpuszczanie anodowe po polerowaniu mechanicznym Ra 0,4 mikrometra lub lepsze Wysoka czystość, półprzewodniki, sterylna obsługa

Dlaczego powierzchnia przewyższa gatunek

W czystej linii procesowej tryb awarii rzadko jest problemem grubości ścianki; jest to osad, którego nie można wyczyścić. Szorstkie powierzchnie dają bakteriom i pozostałościom produktu miejsce do osiedlenia się, a szczelina między polerowaną ścianką a uszczelką wystarczy, aby rozpocząć wżery w środowisku chlorkowym. Gładki otwór zmniejsza również spadek ciśnienia wzdłuż zgięcia i obniża erozję na zewnętrznej stronie, a także usuwa zadrapania powierzchni, które działają jako inicjatory pęknięć zmęczeniowych na wibrującej linii.

Polerowanie kolanka to nie polerowanie płyty

Do wnętrza kolanka 90-stopniowego należy dotrzeć elastycznym narzędziem ściernym, pracując stopniowo od grubego do drobnego i wykańczając bez przegrzewania powierzchni. Przegrzewanie rozmazuje metal zamiast go ciąć, a rozmazana warstwa ukrywa pęknięcia i zatrzymuje zanieczyszczenia. Taśmy i mopy używane do tytanu nigdy nie mogą być tymi samymi, które są używane do stali węglowej, ponieważ pojedyncza zatopiona cząstka żelaza staje się plamą rdzy i miejscem wżerów. Po polerowaniu część jest czyszczona, pasywowana i obsługiwana w rękawiczkach.

Kontrola gotowej części

Polerowane kolanko jest sprawdzane na powierzchni tak samo dokładnie, jak pod względem wymiarów. Poniższe kontrole wyłapują awarie występujące w praktyce, z których większość jest niewidoczna na fotografii.

Kontrola Metoda Akceptacja
Chropowatość powierzchni Komparator lub profilometr na otworze W granicach Ra podanego w zamówieniu
Nalot cieplny i przebarwienia Wzrokowe pod białym światłem Brak niebieskiego, szarego lub czarnego nalotu na otworze
Zatopione żelazo Test Ferroxyl lub test plamki kwasowej Brak wolnego zanieczyszczenia żelazem
Grubość ścianki Sondą ultradźwiękową lub mechaniczną na zewnętrznej stronie Nie poniżej minimalnej grubości ścianki
Kwadratowość końca i fazowanie Kwadratowy i fazowany przyrząd W tolerancji ASME B16.9
Identyfikacja materiału Pozytywna identyfikacja materiału Zgodne z gatunkiem certyfikatu

Końcówki do spawania i dopasowanie

Końcówki są fazowane pod kątem 37,5 stopnia z podparciem o grubości około 1,5 mm i otworem dopasowanym do średnicy wewnętrznej rury, dzięki czemu połączenie można wykonać bez stopnia, który zatrzymywałby produkt. Końcówki są sprawdzane pod kątem owalności i kwadratowości, ponieważ nieokrągły koniec powoduje szczelinę, której żaden spawacz nie może czysto zamknąć na cienkościennej tytanowej rurze. Podczas produkcji połączenie jest przedmuchiwane argonem, a gotowy spaw pozostaje w kolorze słomy co najwyżej.

Pakowanie i zamawianie

Polerowane i elektropolerowane kolanka są pakowane z plastikowymi nakładkami na obu końcach, owinięte polietylenem i zapakowane w drewniane skrzynie; kartonu nie wolno używać na polerowanej powierzchni wewnętrznej, ponieważ osypuje się z niego włókno. Należy określić rozmiar, kąt, gatunek, wykończenie, chropowatość, standard i typ końca, na przykład kolanko 2-calowe Gr2 90 stopni, ASME B16.9, ASTM B363, polerowana powierzchnia wewnętrzna Ra 1,0, fazowane końcówki. Inspekcja strony trzeciej jest dostępna na życzenie, a certyfikat podróżuje ze skrzynią.