logo

szczegółowe informacje o produktach

Created with Pixso. Do domu Created with Pixso. Produkty Created with Pixso.
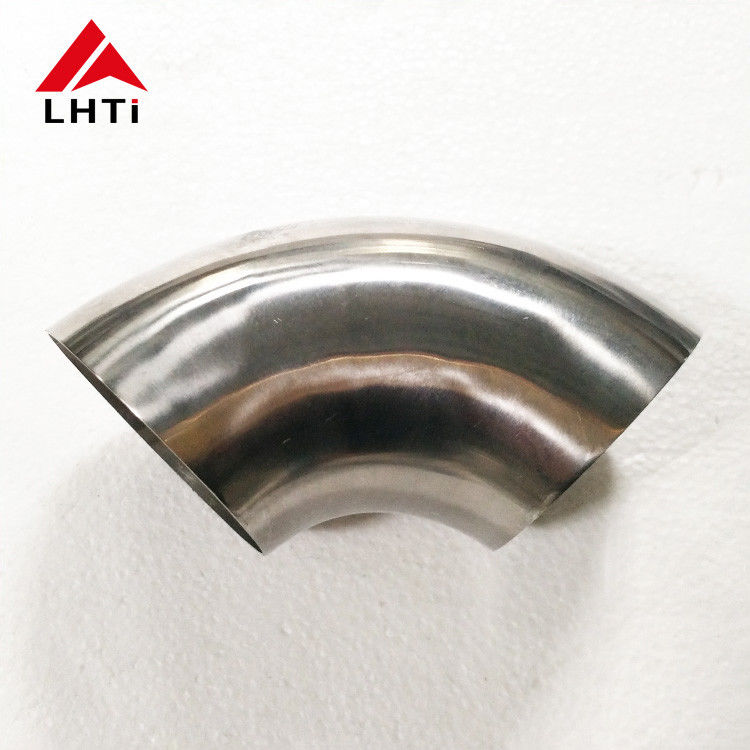
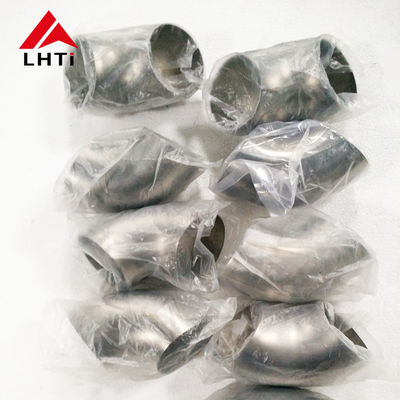
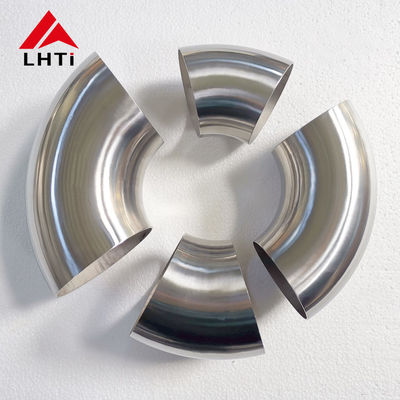
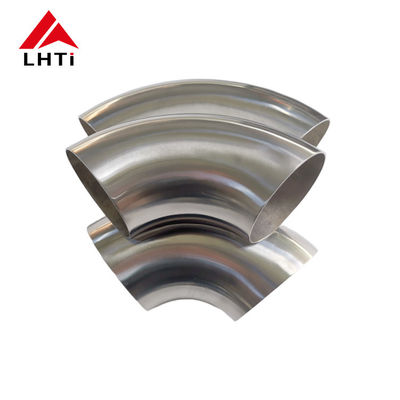
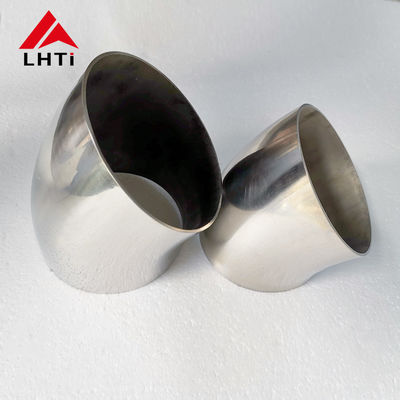
Kolano tytanowe
Created with Pixso.

Stosowane do użytku przez CNC obróbki urządzeń do montażu rury z łokcia tytanu

Stosowane do użytku przez CNC obróbki urządzeń do montażu rury z łokcia tytanu

Nazwa marki: LHTI
Numer modelu: LH001
Szczegółowe informacje
Place of Origin:
China
Teren fabryki:
3000 ㎡
Rodzaj łokcia:
45D/90D/180D
Średnica zewnętrzna:
1,5 cala 2
Klasa ciśnienia:
3000
Standardy:
ASME B16.9, ASTM B363
TEST strony trzeciej:
Dostępny
Średnica wewnętrzna:
Zgodnie z wymaganiami
cena jednostkowa:
10 dolarów za komputer - 200 dolarów za komputer
Podkreślić:

Pozostałe urządzenia do urządzeń elektrycznych

,

Producent łączników rurowych z tytanu

,

przetwarzanie rur z łokcia tytanu na zamówienie

Opis produktu

Niestandardowe obrabianie CNC tytanowego kolanka rurowego

Złączka rurowa staje się częścią obrabianą w momencie, gdy rysunek wymaga czegoś, czego nie ma w katalogu: kolanka o kącie 37 stopni, króćca z integralnym kołnierzem, otworu, który musi utrzymać dwie setne milimetra, lub króćca na czujnik na zewnętrznej krzywiźnie. Te części są wycinane z pręta, rury lub odkuwki tytanowej na sprzęcie CNC, a nie formowane na trzpieniu, a zadanie jest określane przez trasę procesu, mocowanie i plan kontroli, a nie tylko przez maszynę.

Możliwości obróbki

Materiały Gr1, Gr2, Gr5 Ti-6Al-4V, Gr7, Gr9, Gr12 i odpowiedniki TA1 do TA9
Koperta części Do 400 mm średnicy, 1000 mm długości, większe na życzenie
Tolerancja Plus lub minus 0,02 mm na obrabianych elementach, domyślnie 0,05 mm na otworach
Chropowatość powierzchni Ra 0,8 mikrometra obrabiana, Ra 0,4 na życzenie
Procesy Toczenie CNC, frezowanie 3 i 4 osiowe, wiercenie, wytaczanie, spawanie TIG podzespołów
Wielkość partii Jedna sztuka dla prototypu, serie produkcyjne do kilku tysięcy
Wykończenie Trawione i pasywowane, polerowane mechanicznie, anodowane na życzenie
Kontrola CMM, średnicówki, tester chropowatości, PMI, raport wymiarowy

Od rysunku do pierwszego artykułu

Trasa zaczyna się od przeglądu rysunku, a nie od programu. Przegląd sprawdza stos tolerancji w stosunku do procesu, oznacza elementy, do których nie można dotrzeć standardowym narzędziem, i proponuje zmiany usuwające koszty bez zmiany funkcji, na przykład otwarcie niekrytycznego promienia lub przesunięcie fazowania, aby część można było trzymać w jednym zamocowaniu. Po zatwierdzeniu wydawana jest trasa procesu, mocowanie i program, obrabiany i mierzony jest pierwszy artykuł, i dopiero gdy raport pierwszego artykułu zostanie podpisany, rozpoczyna się produkcja partii. Nic nie jest wysyłane z nowego programu przed zatwierdzeniem pierwszego artykułu.

Gdzie obróbka przewyższa formowanie

Formowane zgięcia są właściwym rozwiązaniem dla standardowych kątów w standardowych rozmiarach. Obróbka przejmuje kontrolę, gdy kąt jest niestandardowy, gdy promień musi być mniejszy niż pozwoli na to trzpień, gdy końce potrzebują gwintów, rowków lub kołnierza w jednym kawałku, lub gdy otwór i powierzchnia muszą być prostopadłe do siebie w granicach kilku setnych milimetra. Obrabiane kolanko pozwala również na zmienną grubość ścianki wzdłuż części, grubszą na przygotowaniu do spawania i cieńszą w korpusie, co nie jest możliwe w przypadku rury formowanej.

Zasady cięcia tytanu

Tytan słabo przewodzi ciepło, więc krawędź tnąca utrzymuje temperaturę, a narzędzie szybko się zużywa. Programy działają z niższą prędkością powierzchniową niż dla stali nierdzewnej, z dużym posuwem na ząb, aby cięcie odbywało się pod skórą utwardzoną przez obróbkę, a nie przez tarcie o nią, i z obfitym przepływem chłodziwa docierającym do krawędzi. Frezowanie współbieżne, ostra geometria dodatnia i sztywne mocowanie mają większe znaczenie niż moc wrzeciona. Nie stosuje się chłodziwa chlorowanego, a części nigdy nie czyści się szczotką ze stali węglowej, ponieważ rozmazane cząstki żelaza stają się miejscem korozji.

Spawane podzespoły

Tam, gdzie obrabiane kolanko musi łączyć się z rurą lub kołnierzem, spawanie odbywa się wewnętrznie pod tą samą identyfikowalnością. Złącze jest przygotowywane, czyszczone, przedmuchiwane argonem poniżej 50 ppm tlenu i spawane z osłoną śledzącą, aby ścieg pozostał srebrny. Po spawaniu zespół jest odprężany, jeśli tak wymaga rysunek, następnie poddawany próbie ciśnieniowej lub kontroli penetracyjnej barwnikiem, a mapa spawania pozostaje z numerem seryjnym, dzięki czemu późniejsze zapytanie można prześledzić do spawacza i partii cieplnej.

Powierzchnia i znakowanie po obróbce

Obrabiany tytan pozostawia ślady narzędzia, które zatrzymują zanieczyszczenia, dlatego po cięciu część jest zazwyczaj trawiona i pasywowana, co usuwa warstwę zdeformowaną i przywraca film tlenkowy. Tam, gdzie otwór musi być czysty, jest polerowany do określonej chropowatości i zamykany. Znakowanie jest laserowe lub elektrochemiczne, nakładane na powierzchnię nieuszczelniającą i zawiera gatunek, numer partii cieplnej i numer części, dzięki czemu certyfikat i część zgadzają się po przybyciu.

Wysyłanie rysunku

STEP lub IGES dla geometrii, PDF dla tolerancji i wykończenia, plus gatunek, ilość, wymagania dotyczące kontroli i miejsce docelowe. Pierwsze zapytanie z tymi pięcioma elementami daje trasę procesu i cenę zamiast pytania, a tam, gdzie rysunek jest jeszcze otwarty, krótka rozmowa o tym, które elementy są funkcjonalne, zazwyczaj usuwa więcej kosztów niż jakakolwiek późniejsza negocjacja.