| Nazwa marki: | LHTi |
| Numer modelu: | Lewy drążek |
| MOQ: | 500 KG |
| Cena: | US dollar $25/pc--US dollar $28/pc |
| Warunki płatności: | L/C, D/P, T/T, Western Union, PayPal |
| Zdolność do zaopatrzenia: | 5 ton miesięcznie |
Tytanowy pręt w gatunkach Gr1, Gr2, Gr5 i Gr7 – porównanie
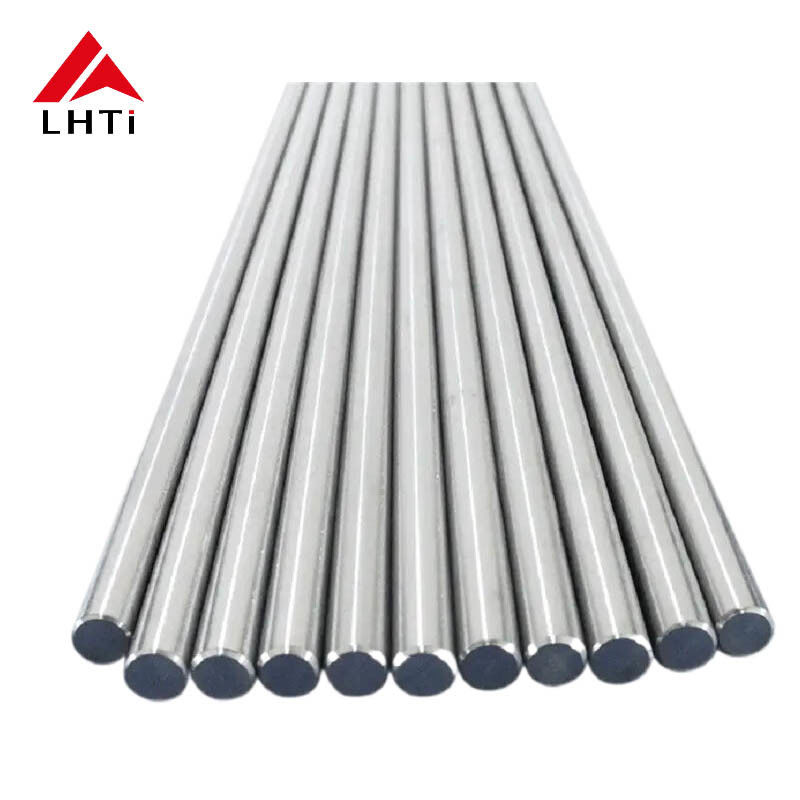
Cztery gatunki obejmują większość prętów tytanowych opuszczających walcownię: Gr1 dla plastyczności, Gr2 jako uniwersalny koń roboczy, Gr5 dla wytrzymałości i Gr7 do redukcji kwasów. Wyglądają identycznie na stojaku, obrabiają się inaczej i nie są wymienne w rysunku, który wymaga jednego z nich. Ta strona przedstawia, co je odróżnia, jak dostarczany jest pręt o średnicy od 9,52 do 50 mm oraz co wpisać w zamówieniu, aby dostarczony pręt był tym, którego potrzebuje projekt.
Cztery gatunki obok siebie
| Gatunek | Skład | Wytrzymałość na rozciąganie | Granica plastyczności | Zastosowanie |
|---|---|---|---|---|
| Gr1 | Czysty komercyjnie, około 99,5 procent tytanu | 240 MPa | 170 MPa | Głębokie formowanie, spawanie, sprzęt chemiczny, części kriogeniczne |
| Gr2 | Czysty komercyjnie, nieco wyższa zawartość tlenu i żelaza | 345 MPa | 275 MPa | Ogólna obróbka skrawaniem, zastosowania morskie, chemiczne, elementy złączne i wały |
| Gr5 | Ti-6Al-4V, stop alfa beta | 895 MPa | 828 MPa | Wysokowytrzymałe elementy złączne, części płatowców, urządzenia medyczne |
| Gr7 | Gr2 plus 0,12 do 0,25 procent palladu | 345 MPa | 275 MPa | Redukcja kwasów, gorące chlorki, elementy wewnętrzne procesów chemicznych |
Różnica w wytrzymałości między Gr2 a Gr5 nie jest małym krokiem. Gr5 osiąga 895 MPa na rozciąganie przy gęstości nadal 4,43 grama na centymetr sześcienny, dlatego zastępuje stal w zastosowaniach, gdzie liczy się każdy kilogram, ale płaci za tę wytrzymałość niższą plastycznością i etapem obróbki cieplnej, który musi być kontrolowany. Gr1 i Gr2 różnią się głównie zawartością tlenu i żelaza, a różnica ta objawia się w formowaniu i spawaniu, a nie w numerze katalogowym.
Czym jest pręt i jak jest wykonany
Pręt obejmuje przekroje okrągłe, kwadratowe i sześciokątne, dostarczany w odcinkach prostych lub cięty na wymiar, a ta sama walcownia produkuje również wlewki i drut z tych samych wytopów. Materiałem wyjściowym jest wlewka przetopiona łukiem próżniowym lub wiązką elektronów, kuźnia lub walcowana do postaci wlewka, a następnie walcowana lub ciągniona do gotowej średnicy. Gr5 jest poddawany obróbce cieplnej po obróbce, a cykl obróbki cieplnej rozwija strukturę alfa beta, która nadaje stopowi wytrzymałość.
Zakres średnic tego produktu wynosi od 9,52 do 50 mm. Poniżej tej wartości pręt jest zazwyczaj ciągniony lub szlifowany z drutu; powyżej jest walcowany lub kuźnia. Długość wynosi zazwyczaj od 1000 do 6000 mm w zależności od przekroju, a końce są cięte na kwadrat i fazowane, aby pręt można było podawać do tokarki bez ręcznego wykańczania.
Tolerancja, prostoliniowość i stan magazynowy
| Atrybut | Typowe dostawy | Dlaczego jest określony |
|---|---|---|
| Tolerancja średnicy | Plus lub minus 0,005 cala, około 0,127 mm | Określa gotowy rozmiar po toczeniu i chwyt w tulei |
| Prostoliniowość | Około 1 mm na metr, ciaśniej na życzenie | Kontroluje podawanie pręta, długość cięcia piłą i centrowanie |
| Stan | Wyżarzony lub obrabiany na zimno i odprężony | Równoważy wytrzymałość z obrabialnością i stabilnością wymiarową |
| Powierzchnia | Marynowany, szlifowany lub polerowany | Usuwa warstwę alfa i zanieczyszczenia, określa wykończenie przed obróbką skrawaniem |
| Długość | Cięty na zamówienie, piłowany i gratowany | Unika złomu na maszynie z podajnikiem prętowym |
Plus lub minus pięć tysięcznych cala brzmi hojnie, dopóki nie porówna się go z tym, co może utrzymać pręt ciągniony. Dla pręta o średnicy 20 mm ten zakres wynosi około 0,6 procent średnicy i jest mierzony w kilku punktach wzdłuż długości, ponieważ owalność i stożkowatość mają znaczenie tak samo jak nominalny rozmiar. Pręt, który jest okrągły na końcach i owalny w środku, wyprodukuje części, które będą się różnić w trakcie produkcji.
Powierzchnia i zanieczyszczenia
Obróbka na gorąco pozostawia warstwę wzbogaconą tlenem, tzw. warstwę alfa, która jest twarda, krucha i bezużyteczna w częściach narażonych na zmęczenie. Jest ona usuwana przez trawienie lub szlifowanie, a głębokość usunięcia jest podana na certyfikacie. Powierzchnia marynowana jest matowoszara i wystarczająca do większości obróbki skrawaniem; powierzchnia szlifowana lub polerowana jest stosowana tam, gdzie pręt będzie używany w urządzeniu medycznym lub gdzie gotowa część nie będzie w całości obrabiana skrawaniem.
Zanieczyszczenie żelazem jest innym niewidocznym problemem. Pręt, który został cięty na maszynie wcześniej używanej do stali lub szczotkowany stalową szczotką drucianą, niesie ze sobą wolne żelazo na swojej powierzchni, a to żelazo rdzewieje w wilgotnym środowisku i wygląda jak awaria tytanu. Oddzielne narzędzia, czyszczenie kwasem i końcowe sprawdzenie za pomocą ferroksylu lub podobnego testu są standardową praktyką w przypadku krytycznych części.
Uwagi dotyczące obróbki skrawaniem i spawania
Tytan słabo przewodzi ciepło, około 22 watów na metr kelwin, w porównaniu do około 50 dla stali, więc ciepło cięcia pozostaje na krawędzi. Dlatego narzędzia są ostre, prędkości umiarkowane, posuwy wystarczająco wysokie, aby pozostać poza warstwą utwardzoną przez obróbkę, a chłodziwo jest zalewane, a nie skrapiane. Gr5 utwardza się bardziej niż Gr2 i wymaga sztywniejszego ustawienia, a oba gatunki zacierają się na tępym narzędziu, więc krawędź jest wymieniana, zanim zacznie się trzeć.
Spawanie pręta tytanowego odbywa się pod argonem z przegrzanym i oczyszczonym z powietrza spoinem, ponieważ metal absorbuje tlen i azot powyżej około 400 C, a powstałe spoiny są kruche. Spoiwo jest dopasowane do gatunku, temperatura międzywarstwowa jest utrzymywana na niskim poziomie, a gotowy spaw jest marynowany. Tam, gdzie pręt jest tylko cięty i wiercony, nic z tego nie ma zastosowania, ale warto o tym wiedzieć, zanim rysunek konstrukcyjny zakłada, że część tytanowa może być spawana jak stal.
W temperaturze 1668 C punkt topnienia jest wystarczająco wysoki, aby spawanie było procesem lokalnym z wąską strefą wpływu ciepła, a niska przewodność cieplna oznacza, że strefa ta pozostaje gorąca dłużej niż ten sam spaw w stali. Oba fakty przemawiają za kwalifikowaną procedurą, a nie decyzją na hali produkcyjnej.
Gdzie stosuje się każdy gatunek
Gr1 trafia do elementów, które są formowane, a nie obrabiane skrawaniem: części głęboko tłoczone, spawany sprzęt chemiczny, sprzęt kriogeniczny i części, które muszą być gięte na zimno bez pękania. Gr2 trafia do największej liczby części, od elementów złącznych i wałów po sprzęt morski i korpusy instrumentów, ponieważ dobrze się obrabia i jest odporny na chlorki bez powłoki. Gr5 trafia do wszystkiego, gdzie wytrzymałość na kilogram decyduje o projekcie: okucia płatowców, wysokowytrzymałe elementy złączne, instrumenty chirurgiczne i komponenty motorsportowe. Gr7 trafia do elementów wewnętrznych instalacji chemicznych, które są narażone na kwas solny lub rozcieńczony kwas siarkowy, gdzie dodatek palladu utrzymuje powierzchnię pasywną.
Inspekcja i dokumenty
Każdy wytop jest badany pod kątem składu chemicznego i właściwości mechanicznych, a wyniki są raportowane zgodnie z ASTM B348 dla prętów tytanowych lub zgodnie z równoważną specyfikacją lotniczą, jeśli taka obowiązuje. PMI potwierdza gatunek na gotowym pręcie, UT jest stosowany w przemyśle lotniczym i do ciężkich sekcji, a powierzchnia jest sprawdzana po trawieniu. Certyfikat 3.1 zgodnie z EN 10204, raport wymiarowy i numer wytopu wybity na pręcie to minimalny pakiet; zamówienia medyczne i lotnicze zazwyczaj dodają raport struktury ziarna i pełną dokumentację identyfikowalności.
Zamawianie pręta tytanowego
Kompletne zapytanie zawiera gatunek, przekrój i średnicę, tolerancję, stan, powierzchnię, długość i inspekcję: na przykład pręt tytanowy Gr5, okrągły 25 mm, plus lub minus 0,005 cala, wyżarzony, szlifowany, długości 3000 mm, testowany UT, certyfikat 3.1. Dodaj przeznaczenie, jeśli jest to zastosowanie medyczne lub lotnicze, ponieważ specyfikacja, która reguluje test, jest często specyfikacją klienta, a nie standardem walcowni, i taniej jest uzgodnić to przy wycenie niż ponownie testować gotowy pręt.
Obrazy produktów
![]()
![]()
![]()