| Nazwa marki: | LHTI |
| Numer modelu: | LH-12 |
| MOQ: | 10 kg |
| Warunki płatności: | L/C, D/P, T/T, Western Union, PayPal itp |
| Zdolność do zaopatrzenia: | 50 000 kg miesięcznie |
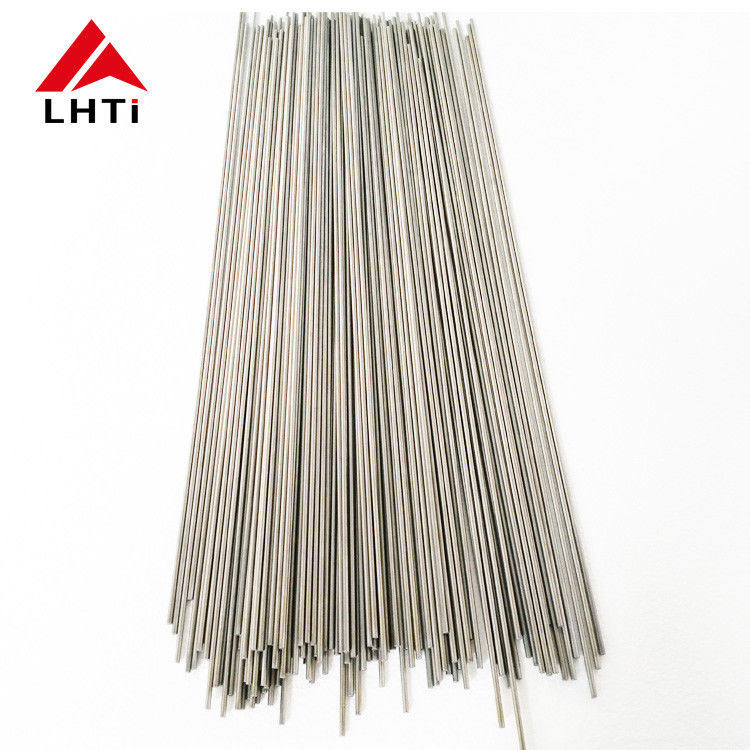
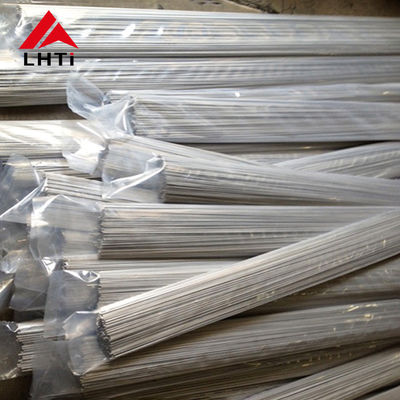
Prosty drut tytanowy: cięta długość, ustawienie i końce
Prosty odcinek jest kupowany z jednego powodu: spawacz może go podnieść i umieścić w złączu bez podajnika, szpulki ani prostownicy. Wszystko, co to umożliwia, jest ustalane przed zapakowaniem drutu, a większość tego jest niewidoczna na zdjęciu.
Prostota to twierdzenie dotyczące obsługi, zanim stanie się kształtem
Drut, który był zwinięty, nabiera kształtu. Odcinek odcięty od zwoju i wysłany luzem nadal będzie nosił krzywiznę zwoju, a w palniku ta krzywizna staje się błądzącym łukiem: końcówka odsuwa się od złącza, gdy drut się nagrzewa. Proste odcinki są prostowane przed cięciem, a następnie pakowane w taki sposób, aby wiązka nie mogła się wygiąć podczas transportu. Jeśli którykolwiek z tych kroków zostanie pominięty, kształt po przybyciu jest tylko nominalnie prosty.
| Forma | Typowa długość | Sposób pakowania | Gdzie pasuje |
|---|---|---|---|
| Prosty, 1 m | 1000 mm, plus lub minus 5 mm | Sztywna rura lub płaskie pudełko, końce podparte | Praca ręcznym palnikiem na kołnierzach i dyszach |
| Prosty, 2 m | 2000 mm, plus lub minus 5 mm | Długa rura, zamknięta z obu stron | Szwy zbiorników i długie proste przebiegi |
| Zwój | 5 do 20 kg, bez stałej długości | Zwój z taśmami, worek wewnątrz bębna | Podajnik lub głowica orbitalna, cięty przy łuku |
| Szpulka | 1 do 15 kg w zależności od rozmiaru szpulki | Szpulka plastikowa, nawinięta warstwowo | Automatyczne komórki z napędem drutu |
Dwie powyższe formy nie są wymienne na stanowisku. Odcinek 1 m nadaje się do kołnierza lub dyszy, gdzie palnik musi okrążać narożnik; odcinek 2 m jest przeznaczony do szwu i wymaga dwóch osób lub podpórki. Zwój jest tańszy za kilogram i lepszy do podajnika, ale nie można go używać ręcznie bez cięcia, a każdy odcięty koniec to nowe miejsce na zadzior.
Jak mierzy się prostoliniowość
Prostoliniowość to odchylenie, a nie przymiotnik. Zwykłym pomiarem warsztatowym jest położenie odcinka na płaskiej płycie, umieszczenie 1-metrowej linijki wzdłuż niego i zmierzenie największej szczeliny pod spodem. Ugięcie kilku milimetrów na metr jest normalne dla wyprostowanego drutu i nie szkodzi w ręcznym palniku; ugięcie dwudziestu milimetrów to odcinek, który będzie walczył ze spawaczem na całej długości szwu. Podaj liczbę w zamówieniu, ponieważ prosty i prosty jako opis nic nie znaczą bez niej.
Dla zwoju odpowiednią liczbą jest rzut, średnica okręgu, który tworzy drut, gdy pętla leży płasko, i skok, wysokość jednego zwoju nad podłogą. Oba są ustawiane przez nawijarkę i oba wpływają na zachowanie drutu w prowadnicy.
Końce decydują o pierwszym łuku
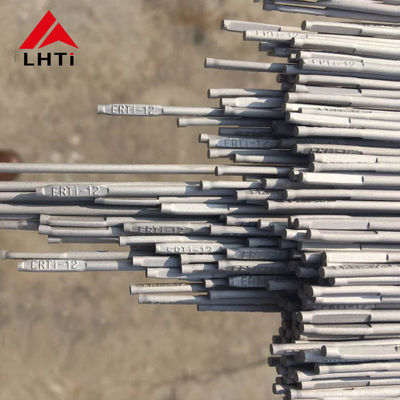
Cięty koniec ma zadzior i lekko spłaszczony przekrój. W ręcznym palniku zadzior zaczepia o ceramiczną osłonę, odchyla drut i tworzy zimne miejsce na początku spoiny. Odgratowany lub fazowany koniec kosztuje prawie nic i eliminuje tę wadę. Sprawdź trzy lub cztery końce ze środka wiązki, a nie dwa na wierzchu, i jednocześnie sprawdź długość cięcia: wiązka krótsza o dziesięć milimetrów została przycięta zużytym ostrzem, a to samo ostrze pozostawiło zadziory na każdym kawałku.
Odczytywanie dwóch tabel na tej stronie
Górna tabela mapuje gatunek metalu bazowego na oznaczenie spoiwa, od Gatunku 1 do ERTi-1 do Gatunku 7 do ERTi-7, z minimalną wytrzymałością na rozciąganie i granicą plastyczności osadzonego spoiwa obok każdego. Dolna tabela to skład chemiczny AWS A5.16 z numerem UNS i limitami międzywęglowymi, gdzie tkwi różnica między ERTi-1 a ERTi-2: zakres tlenu, a nie nazwa.
Blok specyfikacji na górze tej strony zasługuje na ponowne spojrzenie. Wymienia AWS A5.16 i GB/T 3623, które należą do siebie, a następnie ASTM B865, które nie jest specyfikacją drutu tytanowego; specyfikacją drutu w tej serii jest B863. Opisuje również drut o średnicy 1,0, 1,2 i 1,6 mm na szpulkach, podczas gdy tytuł opisuje produkt prosty. Oba stwierdzenia mogą być prawdziwe w katalogu dostawcy, ale nie mogą być prawdziwe dla jednej dostawy, dlatego zamówienie powinno określać formę i normę, która je reguluje.
| Kontrola po przybyciu | Jak to się robi | Co jest dopuszczalne | Co zrobić, jeśli zawiedzie |
|---|---|---|---|
| Prostoliniowość | Toczyć odcinek po płaskiej płycie i mierzyć największą szczelinę pod linijką 1 m | Kilka milimetrów ugięcia na metr, uzgodnione w zamówieniu | Odrzucić wiązkę, nie próbować prostować ręcznie |
| Długość cięcia | Taśma miernicza wzdłuż trzech odcinków ze środka wiązki | W granicach podanej tolerancji plus lub minus | Sprawdzić pozostałą część wiązki przed użyciem |
| Wykończenie końca | Spojrzeć na płaszczyznę cięcia i przejechać palcem w rękawiczce wzdłuż krawędzi | Brak zadziorów, które zaczepiają, brak spłaszczonych lub pękniętych końców | Obrobić koniec lub odrzucić kawałek |
| Powierzchnia | Inspekcja w zwykłym świetle na całej długości | Równomierny matowy szary, bez ciemnych pasm, bez nalotu | Wyizolować wiązkę i zakwestionować partię trawienia |
Przechowywanie i obsługa
Proste odcinki są łatwe do uszkodzenia i trudne do inspekcji. Przechowywać je w rurze, utrzymywać rurę w płaskiej pozycji i nie stawiać wiązki pionowo: dolne odcinki przejmują ciężar i wyginają się. Powierzchnia po trawieniu nie ma warstwy oleju, więc wilgotne pomieszczenie pozostawi ślady, które wyglądają jak zanieczyszczenie i nim są. Wyjmować to, co zmiana zużyje, zamiast otwierać rurę dla jednego odcinka i pozostawiać resztę otwartą.
Uwagi do zamówienia
Najpierw podać formę i długość, następnie wartość prostoliniowości i tolerancję długości, następnie średnicę, gatunek i oznaczenie spoiwa, następnie powierzchnię, wykończenie końca i poziom raportu. Jeśli drut zasila procedurę, podać kod, do którego procedura jest napisana, aby certyfikat i procedura spawania opisywały ten sam materiał.
Zdjęcia produktu
![]()